Ốc vít inox là gì?
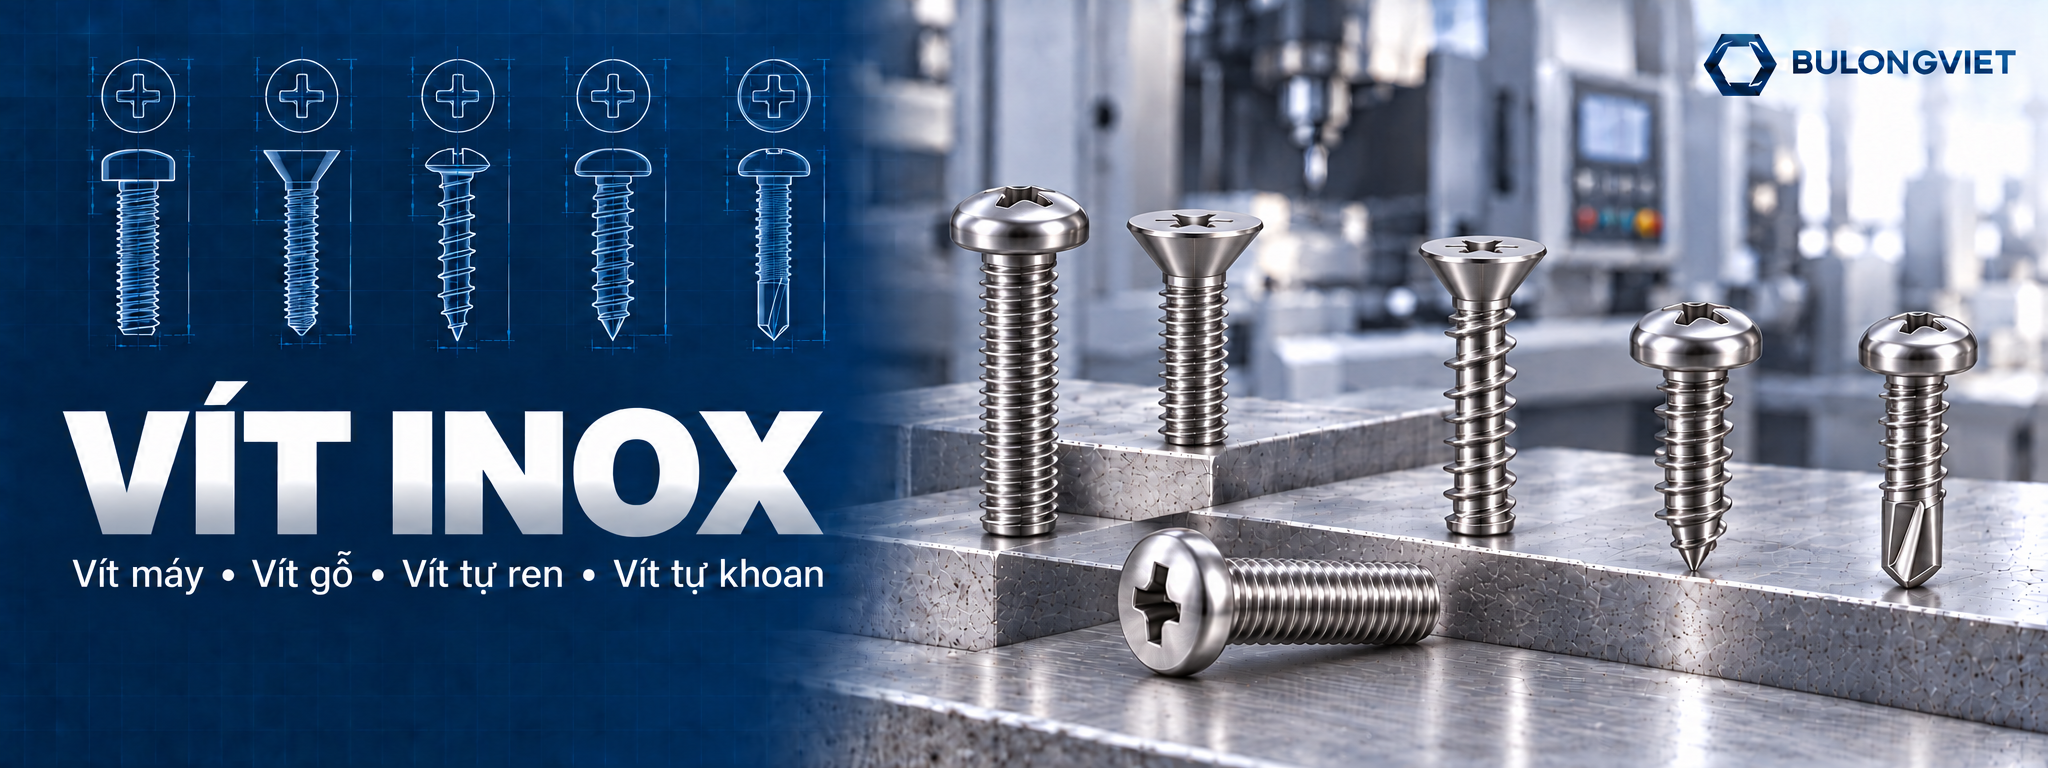
Ốc vít inox là nhóm chi tiết liên kết có thân ren, được siết bằng tua vít, đầu lục giác hoặc dụng cụ chuyên dụng. Tùy cấu tạo, vít có thể ghép với lỗ ren hoặc đai ốc, tự tạo ren trên vật liệu, tự khoan qua tấm kim loại hoặc tạo lực giữ bằng đầu nhọn, đầu trụ và đầu lõm.
Vật liệu inox giúp sản phẩm chống gỉ và chống ăn mòn tốt hơn thép carbon thông thường. Vì vậy, vít inox được sử dụng rộng rãi trong máy móc, thiết bị, kết cấu ngoài trời, cơ điện, hệ thống thực phẩm, xử lý nước và các môi trường có độ ẩm cao.
Các loại ốc vít inox phổ biến
Vít máy inox
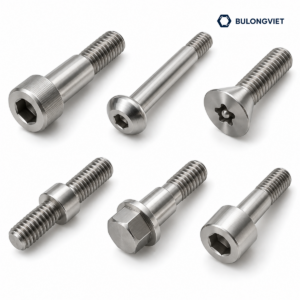
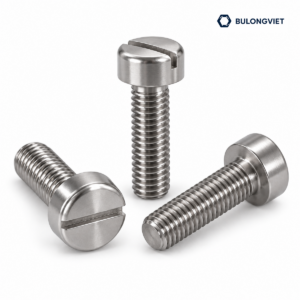
Vít máy có ren hệ mét đều, đầu mút thường bằng và được lắp vào lỗ đã taro hoặc dùng cùng đai ốc. Các loại phổ biến gồm vít máy đầu tròn bake DIN 7985, đầu bằng bake DIN 965 và đầu trụ xẻ rãnh DIN 84.
Đầu tròn tạo bề mặt nổi, dễ tháo lắp; đầu bằng có dạng côn để nằm gần phẳng với bề mặt sau khi lắp; đầu trụ xẻ rãnh phù hợp với dụng cụ vặn dẹt. Cần chọn đúng kiểu đầu và rãnh vặn theo không gian lắp đặt.
Vít tự ren inox
Vít tự ren có khả năng tạo hoặc định hình ren khi đi vào lỗ mồi trên tấm kim loại mỏng, nhựa hoặc vật liệu phù hợp. DIN 7981 là loại đầu tròn bake, trong khi DIN 7982 là loại đầu bằng bake.
Vít tự ren không đồng nghĩa với vít tự khoan. Khi vật liệu yêu cầu lỗ mồi, cần khoan đúng đường kính khuyến nghị để tránh nứt vật liệu, trượt ren hoặc làm hỏng đầu vít.
Vít tự khoan inox
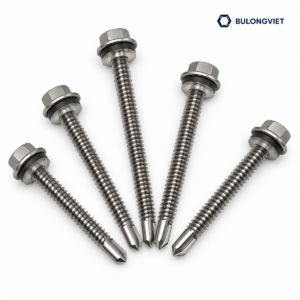
Vít tự khoan có mũi dạng mũi khoan ở đầu, giúp khoan và tạo ren trong một thao tác trên tấm kim loại có chiều dày phù hợp. Các dạng thông dụng gồm đầu lục giác DIN 7504 K, đầu tròn bake DIN 7504 N và đầu bằng bake DIN 7504 P.
Khả năng khoan phụ thuộc vào đường kính vít, chiều dài mũi khoan, vật liệu nền và chiều dày tấm. Không nên chọn vít chỉ dựa vào chiều dài tổng thể mà phải kiểm tra cả khả năng khoan của đúng quy cách.
Vít bắn tôn inox có long đen EPDM
Vít bắn tôn inox thường sử dụng đầu lục giác và long đen kim loại liên kết với lớp đệm EPDM. Khi lắp đúng lực, đệm EPDM giúp làm kín vị trí xuyên qua tấm lợp và hạn chế nước thấm.
Cần lựa chọn chiều dài vít theo chiều cao sóng tôn, lớp cách nhiệt và kết cấu nền. Không siết quá chặt vì có thể làm biến dạng long đen, ép hỏng EPDM hoặc làm lõm tấm tôn.
Vít gỗ inox
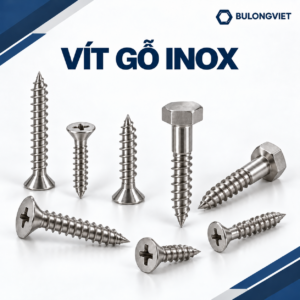
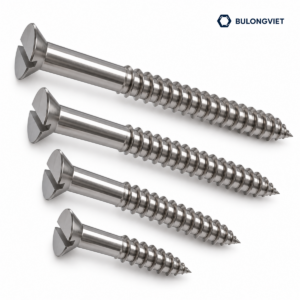
Vít gỗ có bước ren thưa, ren sâu và đầu nhọn để bám vào gỗ. Nhóm sản phẩm gồm vít gỗ đầu lục giác DIN 571 và vít gỗ đầu bằng DIN 97. DIN 571 phù hợp với liên kết cần lực siết lớn, còn DIN 97 cho bề mặt gọn hơn khi đầu vít được âm vào vật liệu.
Với gỗ cứng hoặc vít đường kính lớn, nên khoan lỗ dẫn phù hợp để giảm nguy cơ nứt gỗ và hạn chế xoắn gãy vít.
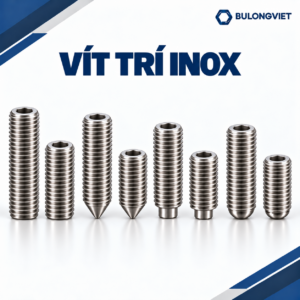
Vít trí inox
Vít trí là vít không đầu, thường có lỗ lục giác chìm và được vặn hoàn toàn vào chi tiết. Sản phẩm dùng để định vị trục, bánh răng, puly, bạc và các chi tiết máy.
- DIN 913: đầu bằng, phù hợp khi cần tỳ trên bề mặt phẳng.
- DIN 914: đầu nhọn, tạo điểm bám tập trung.
- DIN 915: đầu trụ, phù hợp với lỗ hoặc rãnh định vị.
- DIN 916: đầu lõm, tạo lực bám tốt trên nhiều ứng dụng cơ khí.
Vật liệu inox 201, 304, 316 và 316L
- Inox 201: phù hợp với môi trường trong nhà, khô ráo và yêu cầu kinh tế.
- Inox 304: lựa chọn phổ biến cho máy móc, thiết bị, nhà xưởng và nhiều ứng dụng ngoài trời thông thường.
- Inox 316: phù hợp hơn với môi trường ven biển, hóa chất nhẹ, độ ẩm và nguy cơ ăn mòn cao.
- Inox 316L: có hàm lượng carbon thấp, thường được cân nhắc khi có yêu cầu liên quan đến hàn và chống ăn mòn.
Mác inox cần được xác định theo môi trường sử dụng thực tế. Bề ngoài sáng bóng không đủ để kết luận chính xác mác vật liệu; với đơn hàng yêu cầu kiểm soát vật liệu nên thống nhất chứng từ hoặc phương pháp kiểm tra ngay khi đặt hàng.
Cách lựa chọn ốc vít inox phù hợp
Khi yêu cầu báo giá hoặc lựa chọn sản phẩm, cần xác định:
- Loại vít: vít máy, tự ren, tự khoan, bắn tôn, vít gỗ hoặc vít trí.
- Tiêu chuẩn DIN, ISO hoặc bản vẽ kỹ thuật.
- Kiểu đầu và kiểu rãnh vặn.
- Đường kính ren, bước ren và chiều dài.
- Loại mũi: bằng, nhọn, tự khoan, đầu trụ hoặc đầu lõm.
- Mác inox 201, 304, 316 hoặc 316L.
- Vật liệu nền và chiều dày chi tiết cần liên kết.
- Môi trường sử dụng, tải trọng và yêu cầu chống ăn mòn.
- Số lượng, đóng gói và chứng từ vật liệu.
Chiều dài danh nghĩa được xác định khác nhau tùy kiểu đầu vít. Với vít đầu bằng, chiều dài thường bao gồm phần đầu; với nhiều loại đầu nổi, chiều dài thường được tính từ mặt dưới đầu vít. Cần đối chiếu đúng bản vẽ của từng tiêu chuẩn trước khi đặt hàng.
Ứng dụng của ốc vít inox
- Lắp ráp máy móc, thiết bị và tủ điện.
- Thi công mái tôn, tấm kim loại và kết cấu ngoài trời.
- Đồ gỗ, nội thất và kết cấu gỗ.
- Thiết bị thực phẩm, nhà bếp và dây chuyền chế biến.
- Hệ thống xử lý nước, môi trường ẩm và khu vực ven biển.
- Thiết bị cơ khí cần vít trí để định vị trục và chi tiết quay.
- Các sản phẩm gia công theo mẫu hoặc bản vẽ riêng.
Lưu ý khi lắp đặt vít inox
Chọn đúng đầu vặn và kích thước dụng cụ để tránh trượt, tòe rãnh hoặc làm xước bề mặt. Căn vít thẳng trục trước khi siết; với vít tự khoan cần duy trì tốc độ và lực ép phù hợp với vật liệu nền.
Inox có nguy cơ kẹt ren khi siết nhanh, quá lực hoặc khi bề mặt ren bị bẩn. Với mối ghép có ren đối ứng, nên làm sạch ren, kiểm soát mô-men và sử dụng chất chống kẹt tương thích nếu yêu cầu kỹ thuật cho phép.
Không dùng vít tự ren thay cho vít tự khoan khi chưa tạo lỗ mồi, và không mặc định mọi vít tự khoan đều có thể xuyên qua cùng một chiều dày thép.
Mua ốc vít inox tại Bulông Việt
Bulông Việt cung cấp vít máy, vít tự ren, vít tự khoan, vít bắn tôn, vít gỗ và vít trí bằng inox 201, 304, 316 và 316L. Sản phẩm có nhiều kiểu đầu, kích thước và tiêu chuẩn DIN – ISO; đồng thời nhận tư vấn sản phẩm theo mẫu hoặc bản vẽ.
Để nhận báo giá chính xác, khách hàng vui lòng gửi tên sản phẩm, tiêu chuẩn, đường kính × chiều dài, mác inox, số lượng và yêu cầu chứng từ. Với vít tự khoan hoặc vít bắn tôn, nên cung cấp thêm loại vật liệu nền và chiều dày cần xuyên.